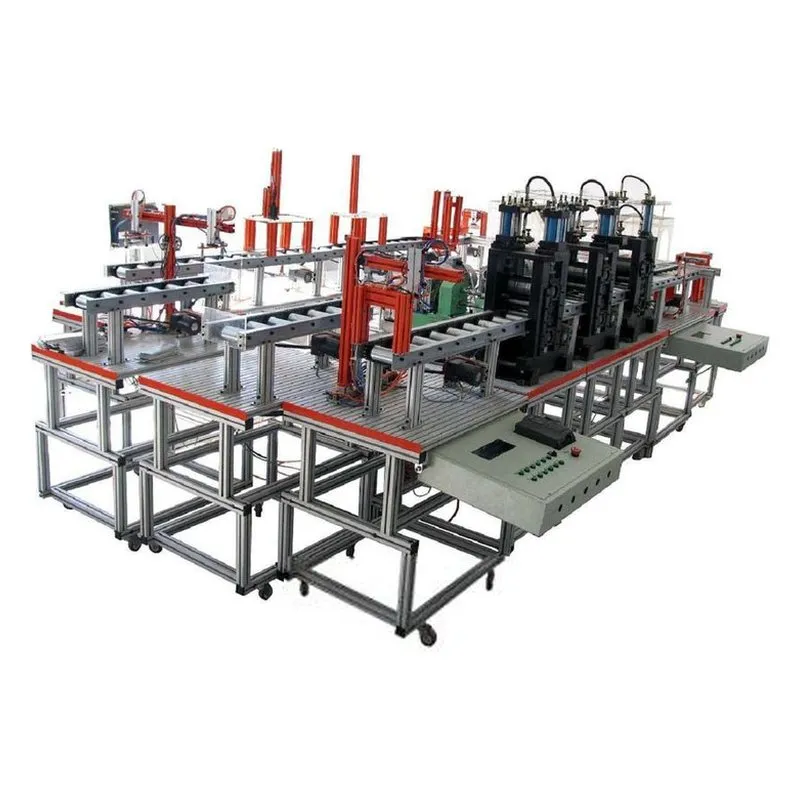
一、PG-JDRZ1001型 机电一体化热轧生产线实训装置技术参数
1、工作辊尺寸:Φ48×140mm
2、支撑辊尺寸:Φ100×140mm
3、轧制速度:0.1m/s
4、主电机功率:0.75KW
5、辊道电机功率:25W
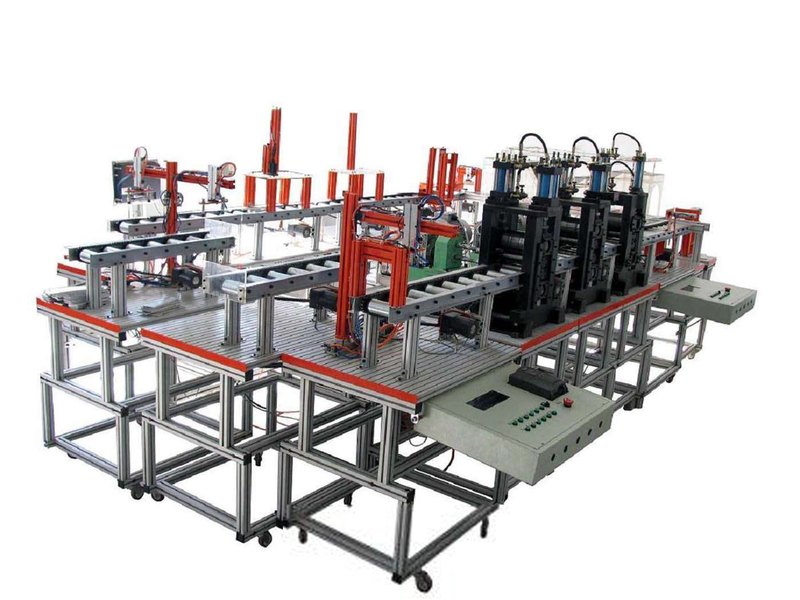
二、装置运行原理
钢坯——上料台——机械手——送料辊道——图像检测装置——提升装置1——加热炉——出炉辊道——提升装置2——轧机(四辊三连轧)——轧后辊道——机械手——下料
将轧材放入上料辊道处,机械手动作将轧材放入输送辊道,经输送辊道送到缺陷装置处进行缺陷检测,合格的原料进入下一步装置(不合格原料由提升装置运出生产线),由辊道将原料推进加热炉,(加热过的原料由提升装置运出生产线)经过辊道装置将加热的原料运送进入连轧机轧制。轧制后的材料由下料机械手运到下料辊道上,将其材料卸下。
三、装置功能
1、机械设备
(1)辊道:共有出炉辊道、轧前辊道、轧后轨道、炉内辊道、上料辊道、堆料辊道等。
传动由电机、减速机、轴承座、辊道辊、边轴组成电机选用统一配置。
(2)机械手:送料、卸料
(3)上料台:上料台架把钢坯料码放整齐,由推钢机推进加热炉。
(4)提升装置:将不合格的原料提出生产线。
(5)推钢机:把钢坯料推进加热炉的设备
往前推时把摆放在上料台架的钢坯料推进加热炉,然后返回等待下一次推进。
(6)加热炉:是热轧生产中的一个主要设备,把钢坯料由常温加热到1300℃后才能进行轧制,体现加热炉的加温过程有很多方法。
加热炉配置如下:
a、炉体:采用全透式设计,以达到用视觉器官观察到钢坯料的运动。
b、炉体内部:采用光渲染法表示加热炉的加热情况,达到钢坯在炉内运动时的温度变化。
c、加热显示,设16个烧嘴(两侧)每个烧嘴都有火焰显示。
d、有温度显示,在加热一段时间时,温度指示炉内温度的升温或降温情况。
(7)轧钢机:轧钢机采用四辊轧机,主传动由电机、减速机、齿轮座组成。
主要技术参数:
工作辊尺寸:Φ48×140mm
支撑辊尺寸:Φ100×140mm
机架尺寸:立柱断面尺寸:50×70mm
牌坊窗口尺寸:115×370mm
传动方式:工作辊传动
主电机:1.1KW
机组速度:0.1M/S 轧制力5吨。
减速机速度:按电机转速选配
齿轮箱速比:1:1
2、液压设备
本液压设备为轧机轧制提供轧制力。
主要技术参数:
工作压力:3MP
流量:20L/min
油箱容积:50L
电源电压:380V
3、气动设备
本气动设备动力采用空气压缩机,是电机驱动往复活塞式。为提升装置,机械手,上料台提供动力.
主要技术参数:
电源:220V 50HZ
功率:0.245KW
工作压力:0.8MPa
储气筒容积12L
排气量:0.017m3/min
重量:27Kg
四、各单元简述
为了方便教学的需要,我们将此生产线分为10个单元,每个单元均是独立的,学生可以分成十个组进行试验。每单元由3-5个实验组成。
五、实验项目:该设备可开设30多个实验项目,每个实验是根据各个单元的器件配置组织出的相对独立的实验,教师亦可以根据各个单元的器件资源自行安排任务,将不同单元进行自由组合从而衍生出复杂程度不同的实验。